
NOVA FÁBRICA · 2026
Dentro da nova fábrica de iscas Ranko
Fundição, montagem manual, pintura e revestimento agora são realizados em um único prédio — assim, seu pedido segue uma linha direta em vez de passar por várias oficinas.
ONDE
Gaozhou, Guangdong – China
SOB O MESMO TETO
Fundição · Pintura · Montagem
NOVA FÁBRICA
Moldagem, fundição e acabamento no mesmo edifício.
POR QUE NOS MUDAMOS
Um telhado, um padrão
Durante anos, nossas iscas artificiais, tanto macias quanto rígidas, foram fabricadas em diversas oficinas. Cada transferência entre elas aumentava o manuseio, o tempo de espera e a possibilidade de um lote sair das especificações.
A nova fábrica de Gaozhou integra toda a sequência em um único fluxo: o zinco e o chumbo brutos chegam por uma extremidade, e as iscas acabadas saem lacradas pela outra. Isso significa prazos de entrega mais curtos, menos peças danificadas durante o transporte e um padrão de qualidade único aplicado desde a primeira fundição até a última caixa.
RESUMO
Plantar
Nova fábrica em Gaozhou, Guangdong
Fluxo
Seis etapas de produção sob o mesmo teto.
Produtos
Iscas macias e iscas rígidas
Serviço
OEM e ODM, marca própria
01
Fundição sob pressão interna
Fabricamos nossas próprias prensas e moldes, portanto, uma alteração no projeto não depende de um fornecedor.
02
Montagem manual
Anzóis, argolas e lâminas são montados e fixados por profissionais treinados.
03
Pintura e revestimento
Cabines de pintura e secagem em racks no mesmo andar da linha de montagem.
04
Revestimento e acabamento
Componentes metálicos acabados e inspecionados antes de chegarem à bancada de trabalho.
SEIS PASSOS, UM PRÉDIO
Processos padrão com garantia de qualidade
Siga o mesmo percurso que a isca. Cada etapa tem sua própria estação, sua própria verificação e uma curta caminhada até a próxima.
CÉLULA DE FUNDIÇÃO · PRÉDIO 12
01
Fundição sob pressão e fabricação de moldes
Os corpos e componentes das iscas começam a ser fabricados com zinco e chumbo fundidos, despejados em moldes usinados em nossa própria oficina. Cada cavidade é verificada em relação ao molde mestre antes do início da produção.
- Fabricação e reparo de moldes internos
- Prensas de fundição com painéis de controle do lado do operador
- Inspeção do primeiro artigo em cada nova cavidade
02
Aparar e polir
As rebarbas e as linhas de junção são removidas por meio de fresas com exaustores, e então as superfícies são polidas até que a carroceria fique lisa o suficiente para receber a tinta de maneira uniforme.
- Bancadas de moagem com extração de poeira
- Acabamento manual para carrocerias curvas e detalhadas.
- Inspeção visual antes das peças serem enviadas para pintura.
CABINE DE ACABAMENTO · EXTRAÇÃO DE PÓ
CABINE DE PINTURA · EXTRAÇÃO SUPERIOR
03
Pintura e revestimento
As peças são pintadas em cabines ventiladas, camada por camada, para atingir o padrão da amostra aprovada. O fluxo de ar é puxado através de dutos acima da cabine, de modo que o excesso de tinta nunca se deposite sobre uma peça ainda molhada.
- Cabines de pintura com sistema de extração superior
- Padrões multicamadas correspondentes à amostra assinada
- Verificação de cores em comparação com o cartão de referência.
04
Cura e secagem em rack
As peças recém-pintadas e cromadas são colocadas em suportes de aço e seguem por um corredor específico para cura. Os suportes são etiquetados por ordem, de modo que um lote nunca seja misturado com outro.
- Secagem em rack para peças pintadas e cromadas
- Etiquetas de pedido mantidas junto com o lote durante todo o processo de cura.
- Verificar se está seco ao toque antes de retomar a montagem.
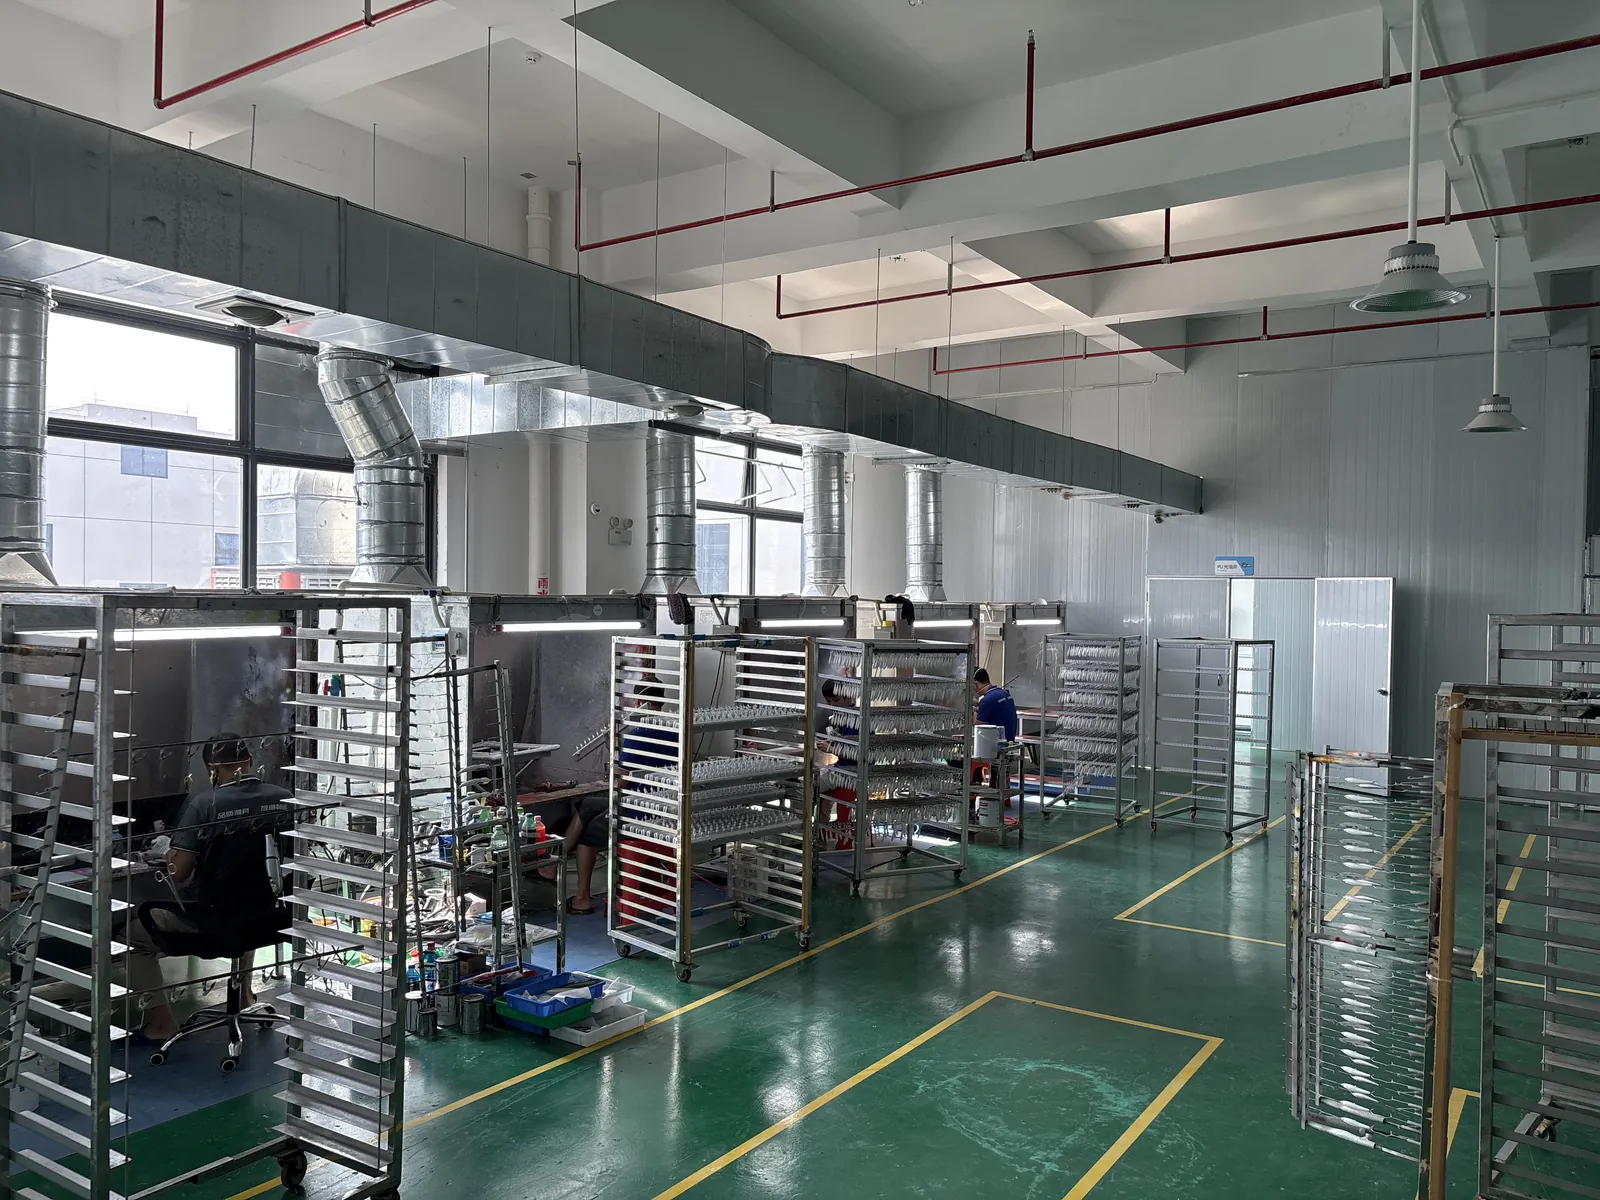
CORREDOR DE SECAGEM · GUARDA-ROUPAS POR ORDEM
BANCADA DE MONTAGEM · BANDEJAS DE COMPONENTES
05
Montagem e colagem
Anzóis, argolas, lâminas e saias são preparados manualmente em longas bancadas, com os componentes separados em bandejas ao lado de cada estação para que nada seja retirado do recipiente errado.
- Bandejas de componentes por estação, por pedido
- Anzóis triplos e argolas de pressão montados manualmente.
- Verificações de peso e tração por amostragem.
06
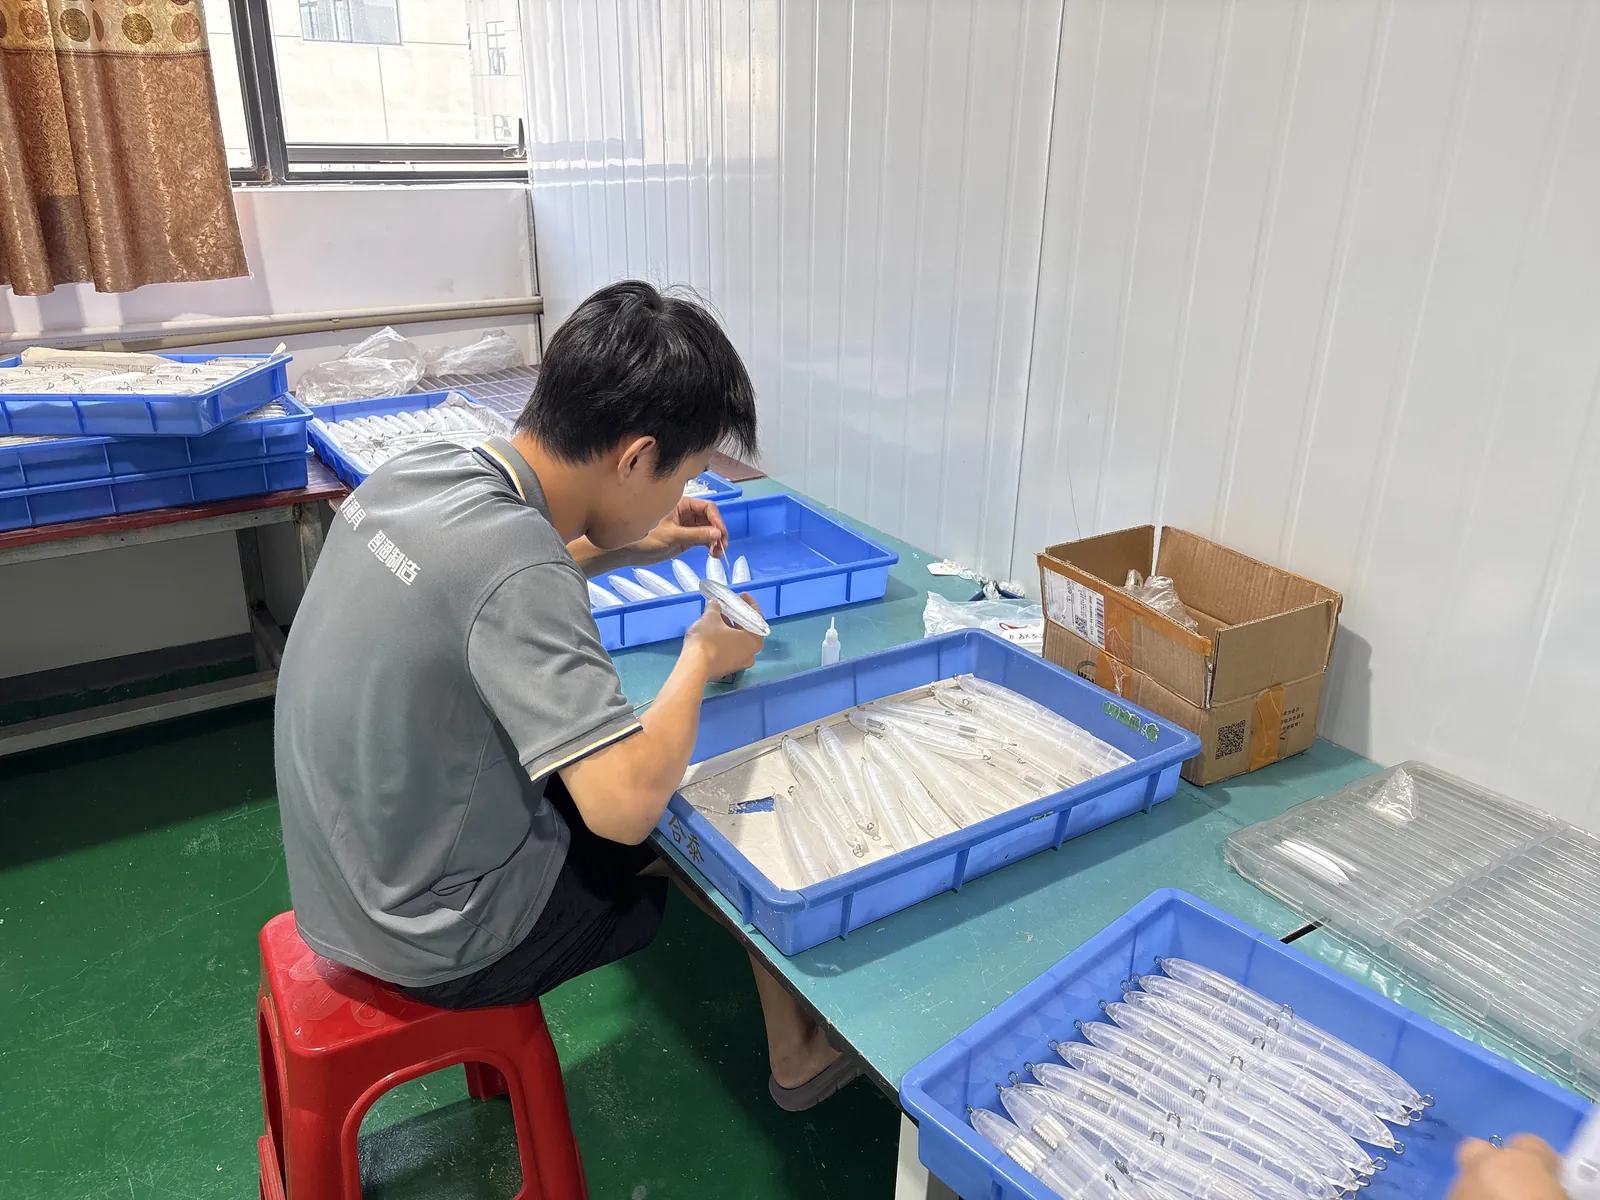
Classificação e embalagem
As iscas finalizadas são separadas por cor e tamanho, contadas em bandejas e embaladas de acordo com as especificações da caixa acordadas para o seu pedido. A última pessoa a tocar no produto é a que o verifica.
- Classificação por cor e tamanho antes da embalagem.
- A contagem foi conferida com a folha de pedidos.
- Caixas etiquetadas por destino.
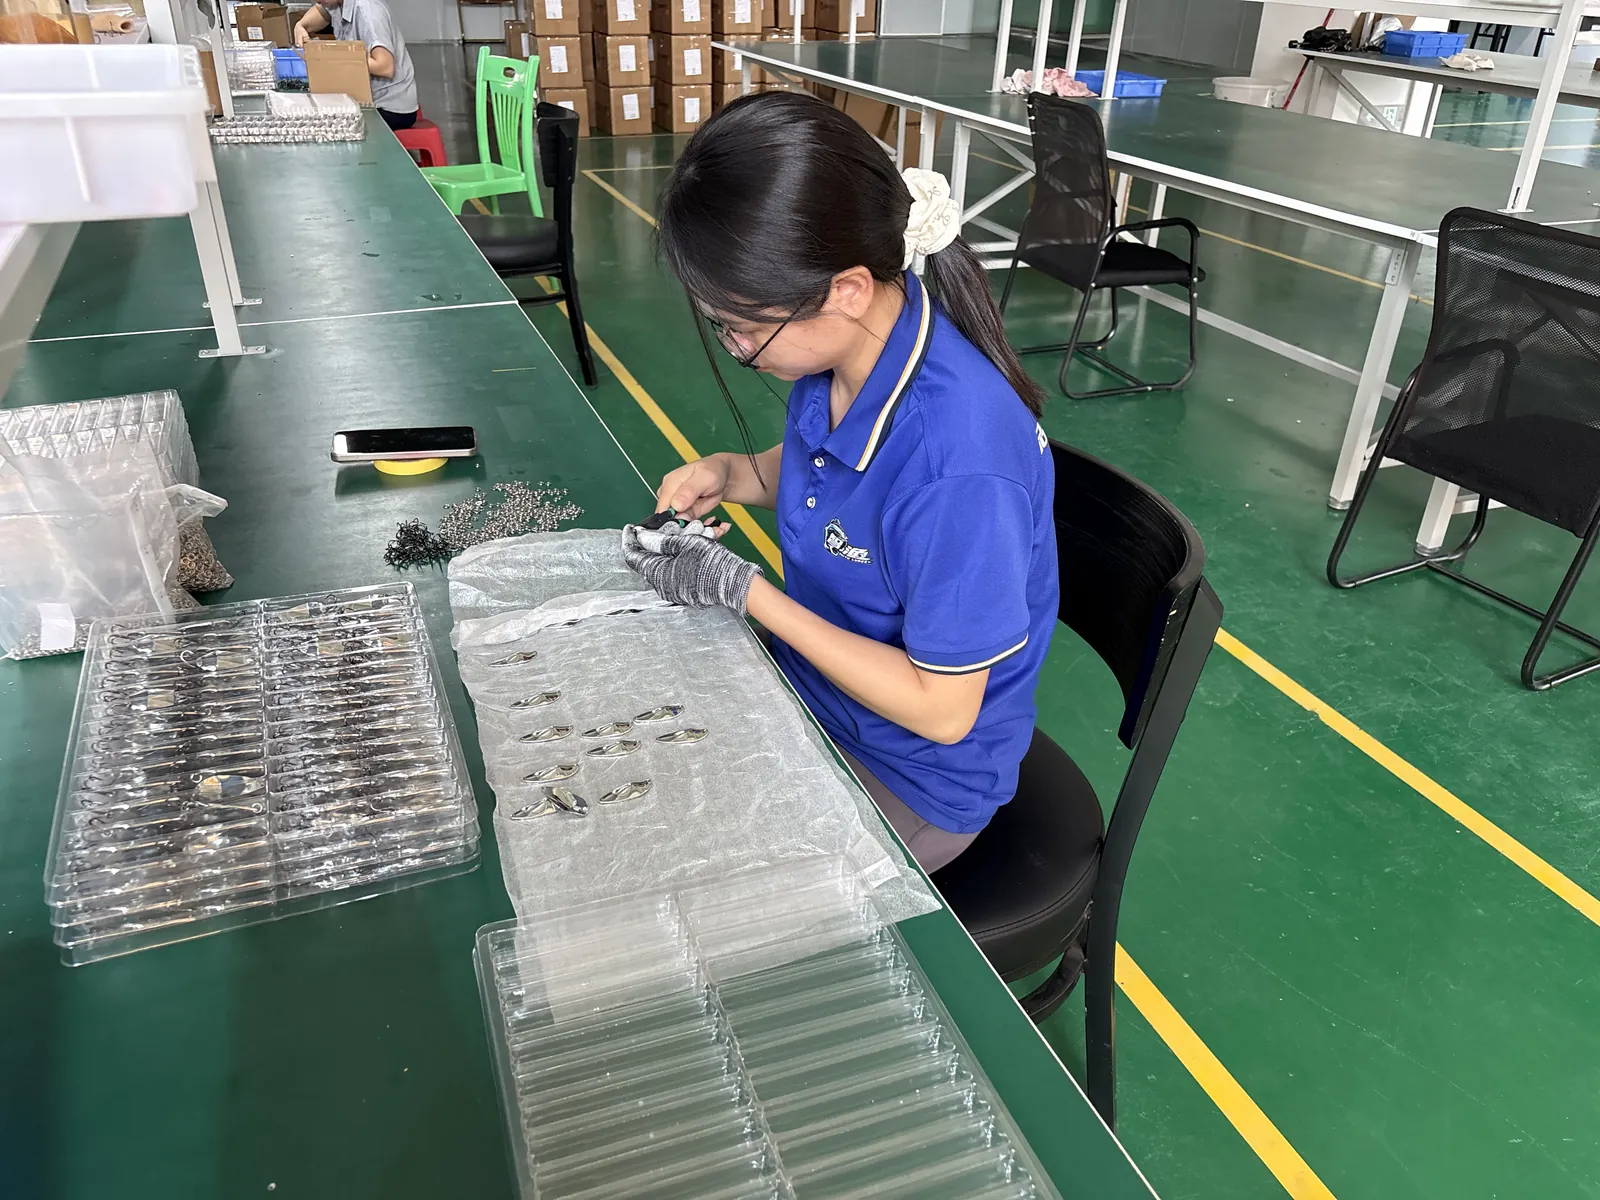
MESA DE CLASSIFICAÇÃO · ESTAÇÃO DE EMBALAGEM
O PRÉDIO
Espaço para crescer
O galpão foi projetado com vãos vazios propositalmente: à medida que o volume de pedidos aumenta, adicionamos bancadas e armários em espaços que já possuem fiação elétrica, iluminação e ventilação.
Fabricação por máquinas, onde a precisão é melhor, e produção artesanal, onde a isca exige olhos e dedos. Ambas as etapas são realizadas no mesmo andar, garantindo que um lote nunca fique em fila entre os prédios.
VISITE-NOS
Confira a fila antes de fazer o pedido.
As amostras mostram a aparência de uma isca. Uma visita à fábrica permite saber se a mesma isca terá a mesma aparência na décima milésima leva. Temos o prazer de abrir o espaço para clientes e auditores.
- Atendimentos com hora marcada — em dias úteis, mediante agendamento prévio. Clientes e equipes de compras são bem-vindos.
- Quem aparece? Compradores verificando a capacidade de produção, equipes de controle de qualidade realizando auditorias, qualquer pessoa que queira ver um lote sendo produzido.
- Localização — compartilhada com a sua confirmação de reserva.
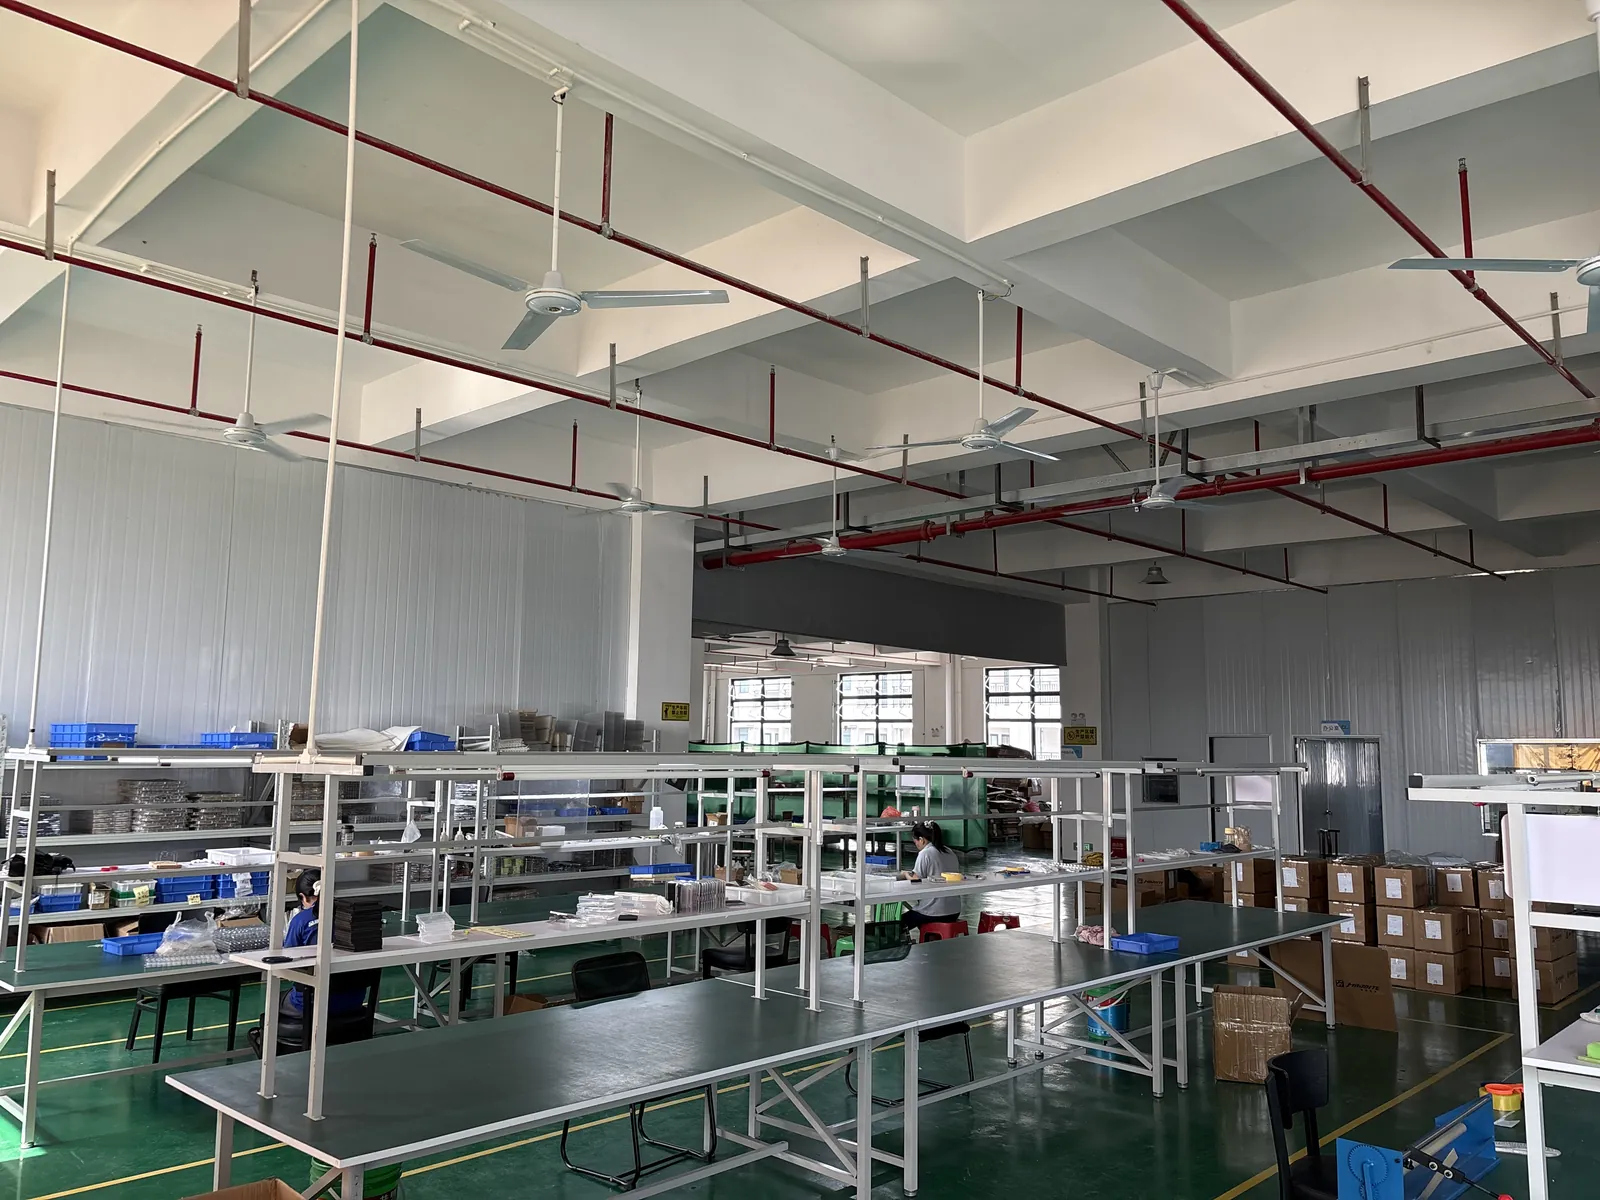
ÁREAS DE MONTAGEM · NOVA FÁBRICA
 Portuguese
 English
 French
 German
 Spanish
 Russian
 Norwegian
 Arabic
