
NOUVELLE USINE · 2026
À l'intérieur de la nouvelle usine de leurres Ranko
Le moulage sous pression, l'assemblage manuel, la peinture et le plaquage sont désormais réalisés dans un seul bâtiment — votre commande suit donc une voie directe au lieu de passer d'un atelier à l'autre.
OÙ
Gaozhou, Guangdong — Chine
SOUS UN MÊME TOIT
Moulage · Peinture · Assemblage
NOUVELLE USINE
Moules, coulée et finition dans le même bâtiment
POURQUOI NOUS AVONS DÉMÉNAGÉ
Un toit, une norme
Pendant des années, nos leurres souples et durs ont été fabriqués dans plusieurs ateliers. Chaque transfert d'un atelier à l'autre impliquait des manipulations, des temps d'attente et un risque accru de voir un lot dériver par rapport aux spécifications.
La nouvelle usine de Gaozhou intègre l'ensemble du processus dans un flux continu : le zinc et le plomb bruts arrivent d'un côté, les leurres finis sont emballés sous scellés de l'autre. Il en résulte des délais de livraison plus courts, moins de pièces endommagées pendant le transport et une norme de qualité unique appliquée de la première coulée au dernier carton.
EN UN COUP D'ŒIL
Usine
Nouvelle usine à Gaozhou, Guangdong
Couler
Six étapes de production sous un même toit
Produits
Leurres souples et appâts durs
Service
OEM et ODM, marque privée
01
Moulage sous pression en interne
Nous disposons de nos propres presses et moules, ce qui permet de ne pas dépendre d'un fournisseur pour toute modification de conception.
02
Assemblage manuel
Hameçons, anneaux brisés et lames assemblés et collés par des monteurs qualifiés.
03
Peinture et revêtement
Cabines de peinture et séchage sur le même étage que l'assemblage.
04
Placage et finition
Les composants métalliques sont finis et inspectés avant d'être mis sur un établi.
SIX ÉTAPES, UN BÂTIMENT
Processus standardisés garantissant la qualité
Suivez le même itinéraire qu'un leurre. Chaque étape comporte son propre poste, son propre contrôle, et une courte marche jusqu'au suivant.
CELLULE DE COULAGE · BÂTIMENT 12
01
moulage sous pression et fabrication de moules
Les corps des leurres et les accessoires sont fabriqués à partir de zinc et de plomb fondus, coulés dans des moules usinés dans notre propre atelier. Chaque cavité est vérifiée par rapport au modèle original avant le lancement de la production.
- Fabrication et réparation de moules en interne
- Presses de fonderie avec panneaux de commande côté opérateur
- Inspection du premier article sur chaque nouvelle cavité
02
Découpe et polissage
Les bavures et les lignes de joint sont éliminées par meulage sous des hottes d'extraction, puis les surfaces sont polies jusqu'à ce que la carrosserie soit suffisamment lisse pour recevoir la peinture uniformément.
- Bancs de meulage à extraction de poussière
- Finition à la main pour les corps courbes et détaillés
- Contrôle visuel avant peinture des pièces
CABINE DE FINITION · EXTRACTION DE POUSSIÈRE
CABINE DE PEINTURE · EXTRACTION PAR LE HAUT
03
Peinture et revêtement
Les pièces sont peintes par pulvérisation dans des cabines ventilées, couche par couche, afin de reproduire le motif de l'échantillon approuvé. L'air est aspiré par des conduits situés au-dessus de la cabine, évitant ainsi que les projections ne se déposent sur une pièce encore humide.
- Cabines de peinture avec extraction par le haut
- Motifs multicouches correspondant à l'échantillon signé
- Vérifier la couleur par rapport à la carte de référence
04
Séchage et séchage sur étagère
Les pièces fraîchement peintes et plaquées sont placées sur des supports en acier et acheminées dans une allée dédiée pour le séchage. Les supports sont étiquetés par commande afin d'éviter tout mélange entre lots.
- Séchage sur claie pour pièces peintes et plaquées
- Étiquettes de commande conservées avec le lot pendant le processus de séchage
- Vérifier que la surface est sèche au toucher avant la reprise de l'assemblage.
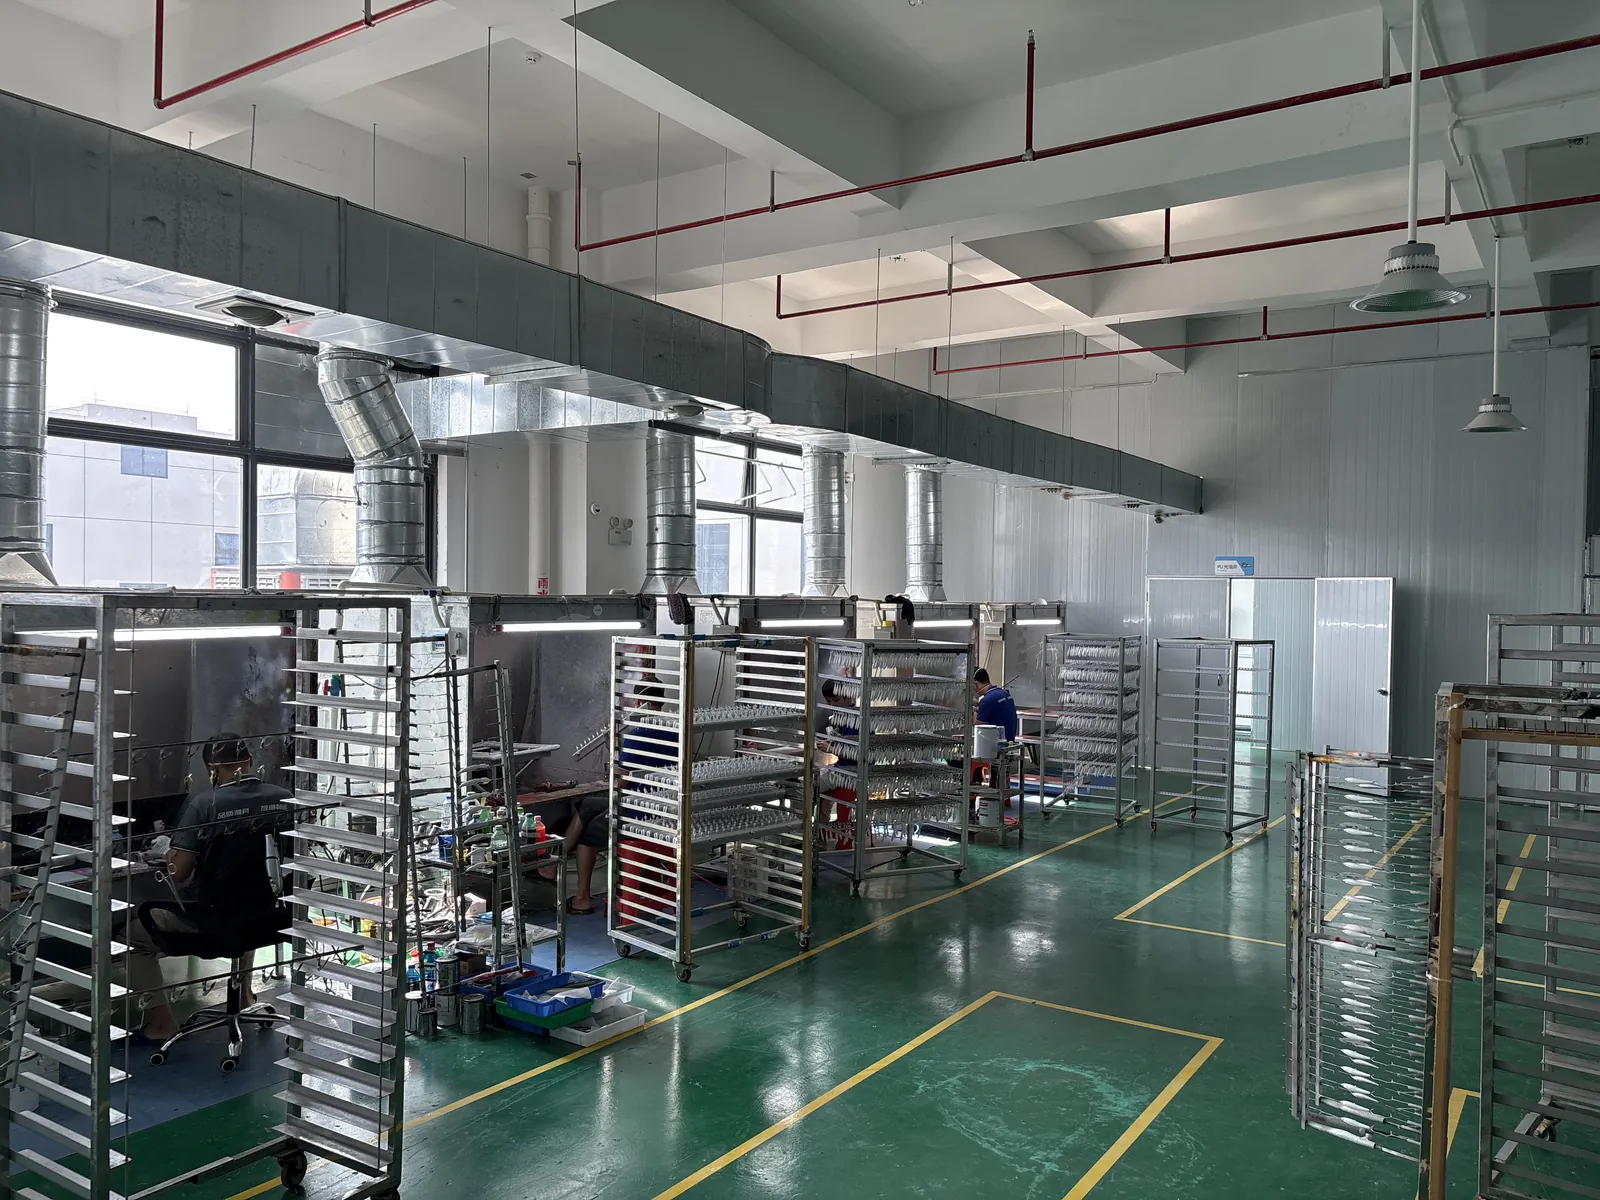
ALLÉE DE SÉCHAGE · RANGEMENT PAR COMMANDE
TABLE D'ASSEMBLAGE · PLATEAUX À COMPOSANTS
05
Assemblage et collage
Les hameçons, les anneaux brisés, les lames et les jupes sont assemblés à la main sur de longs établis, les composants étant triés dans des plateaux à côté de chaque poste afin que rien ne soit pris dans le mauvais bac.
- Plateaux de composants par poste, par commande
- Hameçons triples et anneaux brisés montés à la main
- Contrôles de poids et de traction par échantillonnage
06
Tri et emballage
Les leurres finis sont triés par couleur et par taille, comptés dans des plateaux et emballés selon les spécifications du carton convenues pour votre commande. La dernière personne à manipuler le produit en vérifie la qualité.
- Tri par couleur et par taille avant l'emballage
- Les quantités ont été vérifiées par rapport au bon de commande.
- Cartons étiquetés par destination
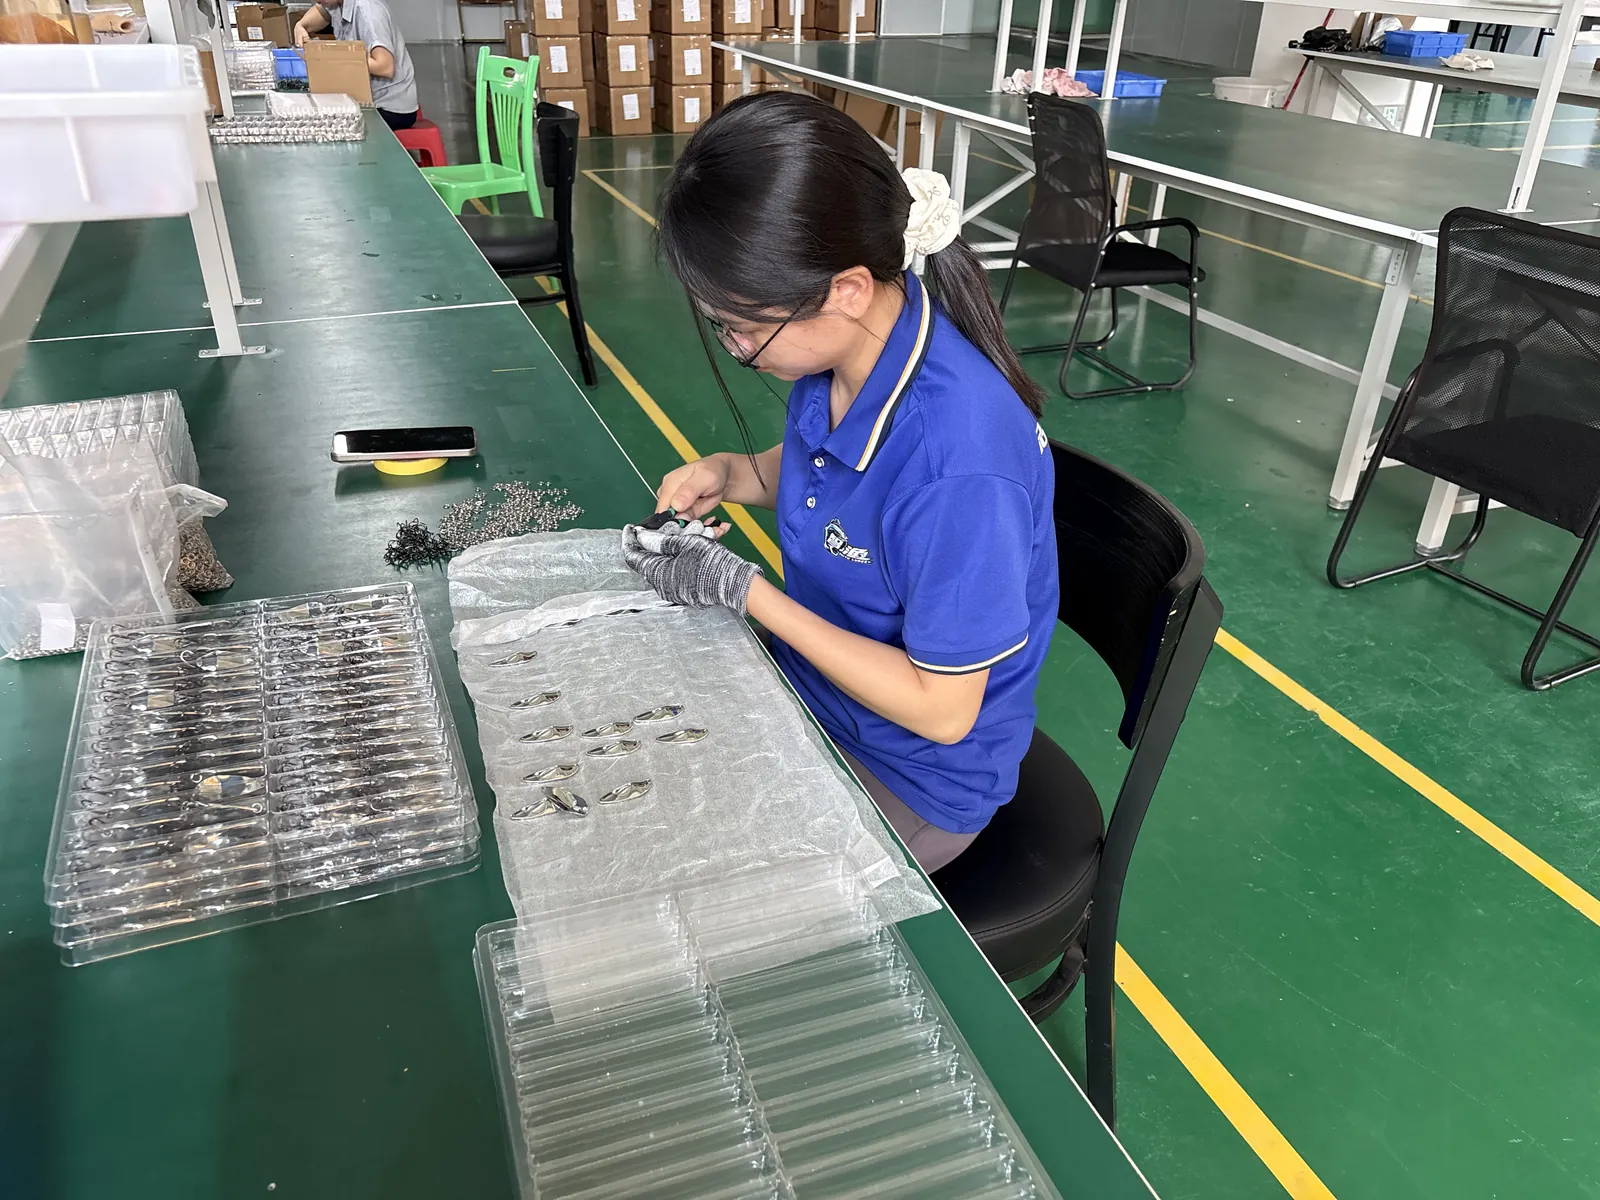
TABLE DE TRI · POSTE D'EMBALLAGE
LE BÂTIMENT
De la place pour grandir
Le hall a été aménagé avec des travées vides intentionnellement : à mesure que le volume de commandes augmente, nous ajoutons des bancs et des presses dans un espace déjà câblé, éclairé et ventilé.
Fabriqué à la machine pour une meilleure précision, assemblé à la main pour un leurre qui requiert l'œil et les doigts. Les deux types de fabrication sont produits sur le même étage, évitant ainsi les files d'attente entre les bâtiments.
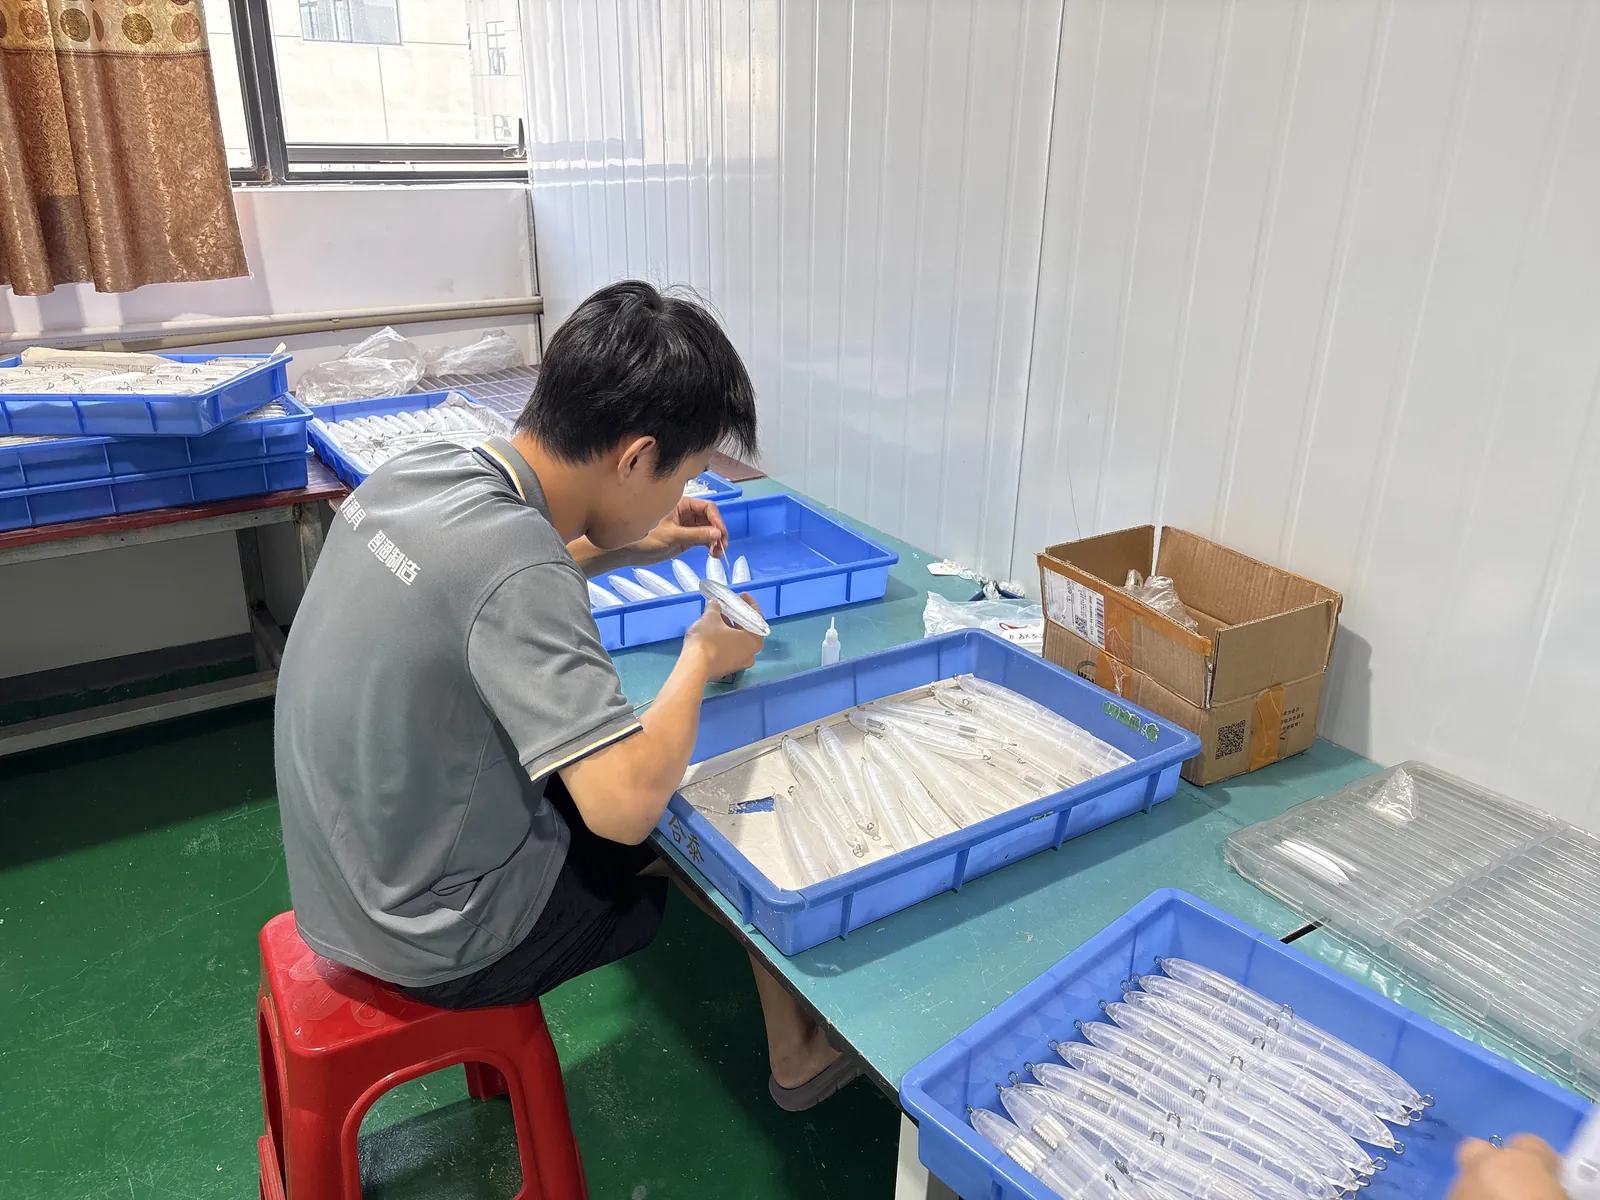
VISITEZ-NOUS
Consultez la file d'attente avant de passer votre commande.
Les échantillons permettent de visualiser l'aspect d'un leurre. Une visite de l'usine permet de vérifier si le même leurre conservera cette apparence même à l'échelle du dixième millième. Nous sommes heureux d'accueillir clients et auditeurs.
- Rendez-vous — en semaine, sur réservation, clients et équipes d'approvisionnement bienvenus.
- Qui vient ? Des acheteurs vérifiant les capacités de production, des équipes de contrôle qualité effectuant un audit, toute personne souhaitant assister à la fabrication d’un lot.
- Lieu — indiqué dans votre confirmation de réservation.
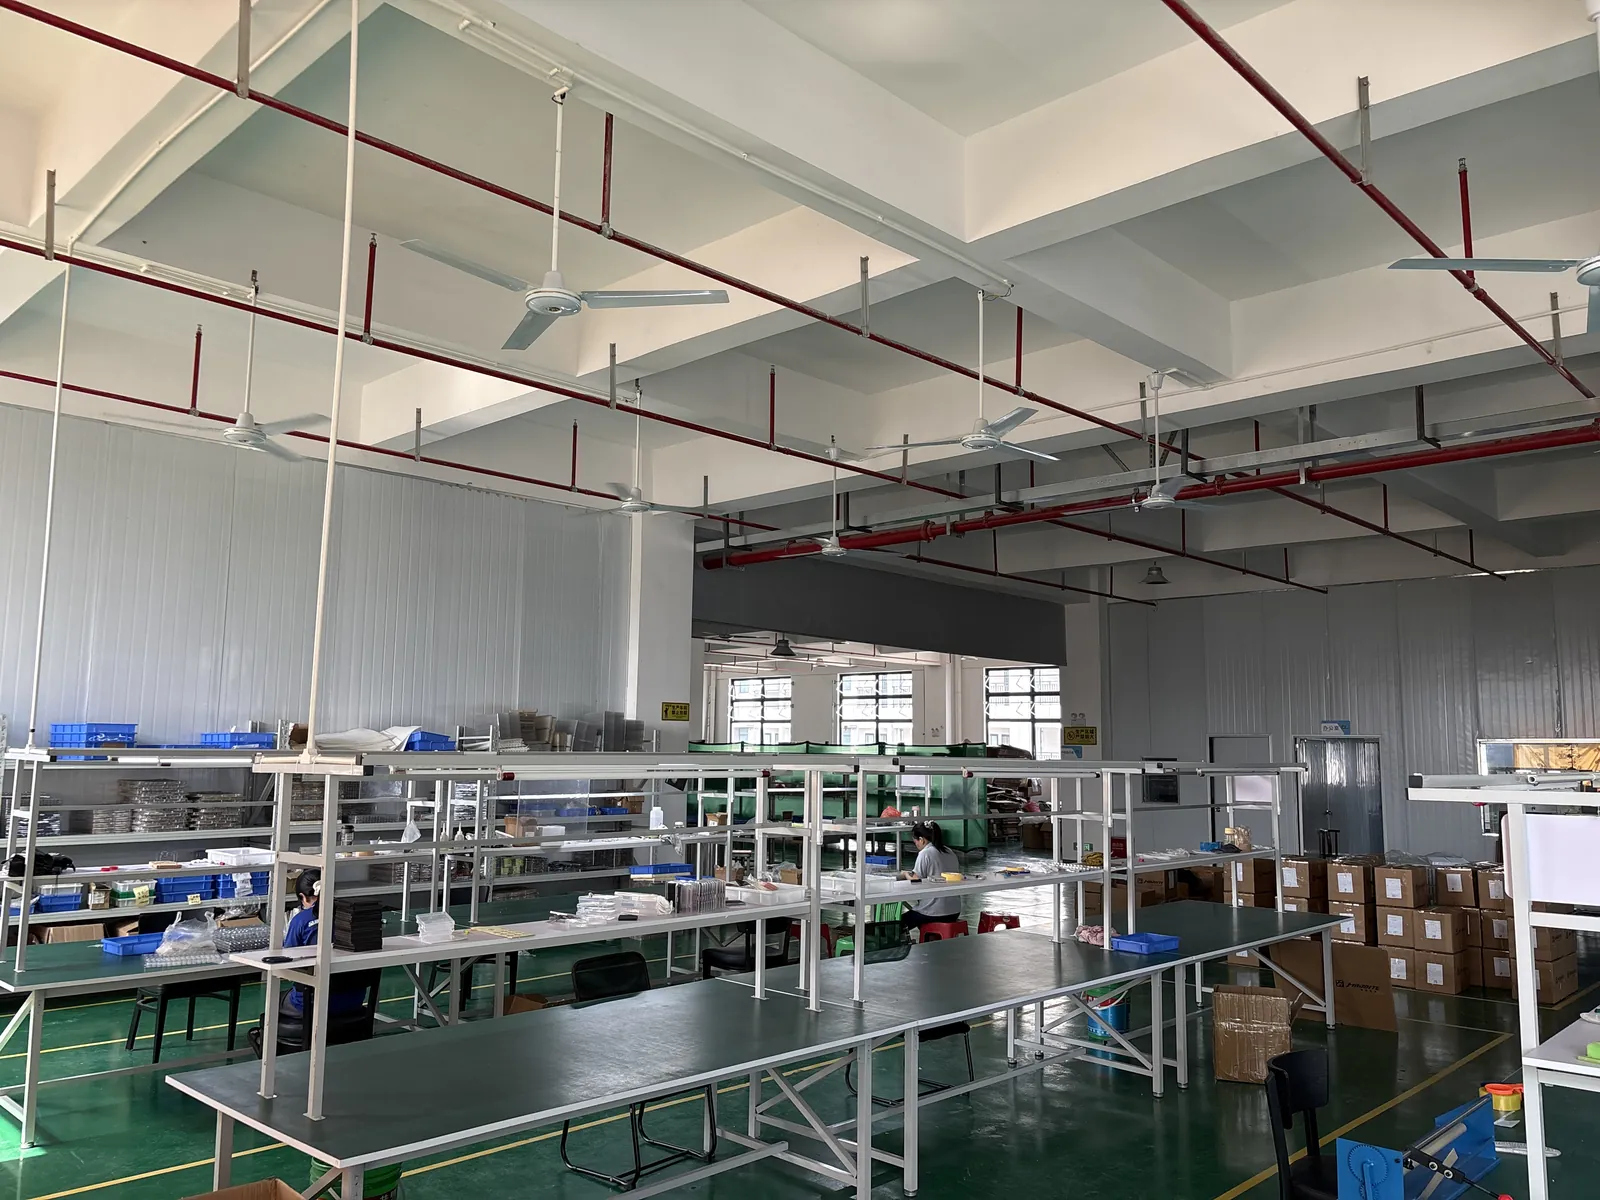
ZONES D'ASSEMBLAGE · NOUVELLE USINE
 French
 English
 German
 Spanish
 Russian
 Norwegian
 Portuguese
 Arabic
