
NEUES WERK · 2026
Im Inneren der neuen Ranko-Köderfabrik
Druckguss, Handmontage, Lackierung und Galvanisierung finden jetzt in einem Gebäude statt – so bewegt sich Ihre Bestellung geradlinig und nicht zwischen verschiedenen Werkstätten.
WO
Gaozhou, Guangdong – China
UNTER EINEM DACH
Gießen · Lackieren · Montage
NEUES WERK
Formenbau, Gießen und Endbearbeitung im selben Gebäude
WARUM WIR UMGEZOGEN SIND
Ein Dach, ein Standard
Jahrelang wurden unsere Softbaits und Hardbaits in mehreren Werkstätten gefertigt. Jeder Wechsel zwischen den Werkstätten bedeutete zusätzliche Bearbeitungsschritte, Wartezeiten und ein erhöhtes Risiko, dass eine Charge von den Spezifikationen abwich.
Das neue Werk in Gaozhou integriert den gesamten Produktionsprozess in einen einzigen Durchfluss: Rohzink und Blei werden an einem Ende angeliefert, die fertigen Köder verlassen das Werk versiegelt am anderen. Das bedeutet kürzere Lieferzeiten, weniger Transportschäden und einen einheitlichen Qualitätsstandard vom ersten Guss bis zum letzten Karton.
AUF EINEN BLICK
Anlage
Neue Fabrik in Gaozhou, Guangdong
Fließen
Sechs Produktionsstufen unter einem Dach
Produkte
Weiche Köder und harte Köder
Service
OEM & ODM, Eigenmarken
01
Druckguss im eigenen Haus
Wir verfügen über eigene Pressen und Formen, sodass eine Designänderung nicht auf einen Lieferanten warten muss.
02
Handmontage
Haken, Sprengringe und Klingen werden von geschulten Monteuren montiert und verbunden.
03
Lackieren und Beschichten
Spritzkabinen und Trockengestelle befinden sich auf derselben Etage wie die Montage.
04
Galvanisierung und Oberflächenbehandlung
Metallbauteile werden vor der Weiterverarbeitung auf der Werkbank bearbeitet und geprüft.
SECHS SCHRITTE, EIN GEBÄUDE
Qualitätsgesicherte Standardprozesse
Folge dem Weg, den der Köder nimmt. Jeder Schritt hat seine eigene Station, seine eigene Kontrolle und einen kurzen Weg zur nächsten.
GUSSZEELLE · GEBÄUDE 12
01
Druckguss & Formenbau
Köderkörper und Beschläge werden aus geschmolzenem Zink und Blei hergestellt, das in Formen gegossen wird, die in unserer eigenen Werkzeugmacherei gefertigt werden. Jede Kavität wird vor Produktionsbeginn mit dem Original abgeglichen.
- Eigene Formenherstellung und -reparatur
- Gießpressen mit bedienerseitigen Bedienfeldern
- Erststückprüfung jedes neuen Hohlraums
02
Trimmen und Polieren
Grat und Trennlinien werden unter Absaughauben abgeschliffen, anschließend werden die Oberflächen poliert, bis die Karosserie glatt genug ist, um den Lack gleichmäßig aufzunehmen.
- Staubabsaugte Schleifbänke
- Handbearbeitung für geschwungene und detaillierte Körper
- Sichtprüfung vor dem Weitertransport der Teile zum Lackieren
FINISHKABINE · STAUBABSAUGUNG
SPRÜHKABINE · ÜBERKOPF-EXTRAKTION
03
Lackieren und Beschichten
Die Karosserien werden in belüfteten Kabinen Schicht für Schicht lackiert, um das Muster auf dem freigegebenen Muster zu treffen. Die Luft wird durch Kanäle oberhalb der Kabine abgesaugt, sodass sich kein Sprühnebel auf nassen Teilen absetzt.
- Spritzkabinen mit Absaugung von oben
- Mehrschichtige Muster, die auf das signierte Muster abgestimmt sind
- Farbabgleich mit der Referenzkarte
04
Aushärten und Trocknen auf Gestellen
Frisch lackierte und galvanisierte Teile werden auf Stahlgestelle gelegt und zum Aushärten durch einen separaten Gang transportiert. Die Gestelle sind nach Bestellmenge beschriftet, sodass Chargen nicht miteinander vermischt werden.
- Gestelltrocknung für lackierte und galvanisierte Teile
- Die Auftragsetiketten wurden während des gesamten Aushärtungsprozesses bei der Charge aufbewahrt.
- Vor Fortsetzung der Montage eine Trockenprüfung durchführen
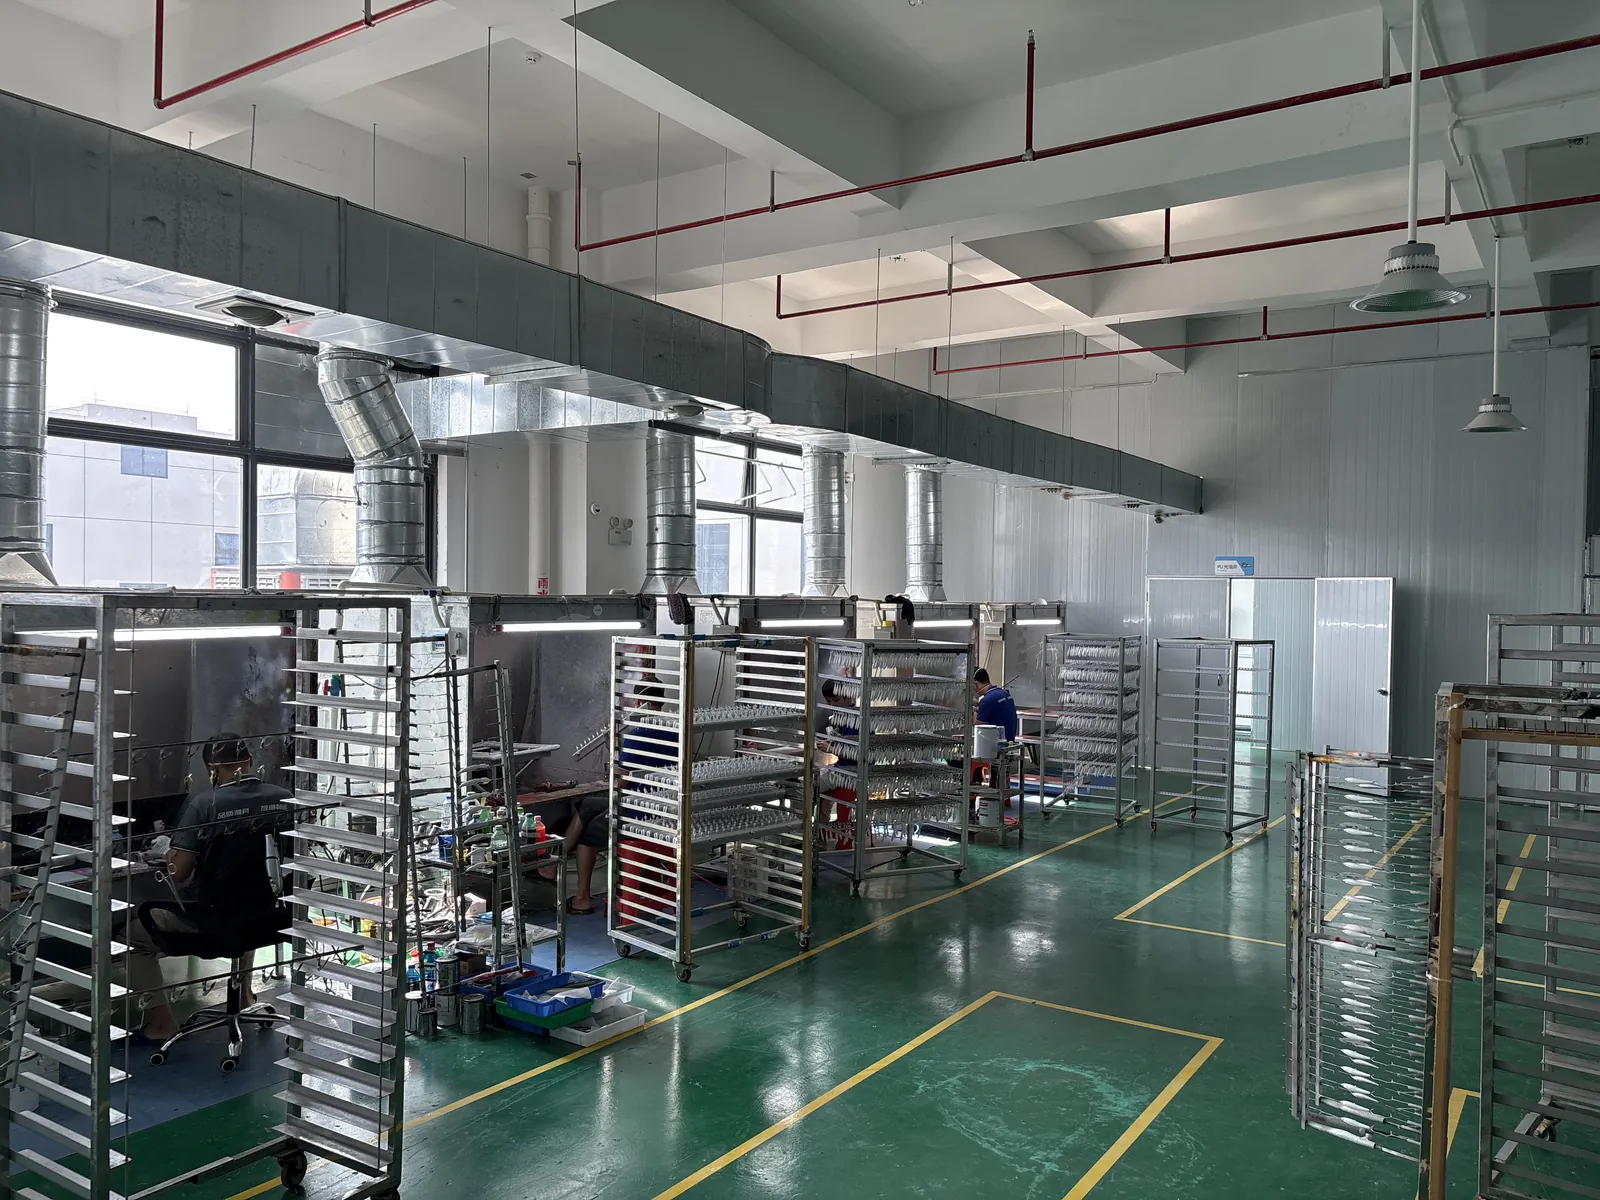
Trockengang · Regal nach Bestellung
Montagebank · Komponentenschalen
05
Montage & Verklebung
Haken, Sprengringe, Klingen und Schürzen werden von Hand an langen Werkbänken montiert, wobei die Komponenten in Tabletts neben jeder Station sortiert sind, damit nichts aus dem falschen Behälter genommen wird.
- Komponententräger pro Station, pro Bestellung
- Drillinge und Sprengringe von Hand montiert
- Gewicht- und Zugprüfungen stichprobenartig
06
Sortieren und Verpacken
Die fertigen Köder werden nach Farbe und Größe sortiert, in Trays gezählt und gemäß den für Ihre Bestellung vereinbarten Kartonvorgaben verpackt. Die letzte Person, die das Produkt berührt, führt die Endkontrolle durch.
- Farb- und Größensortierung vor dem Verpacken
- Die Stückzahlen wurden mit dem Bestellblatt abgeglichen.
- Kartons sind nach Bestimmungsort beschriftet.
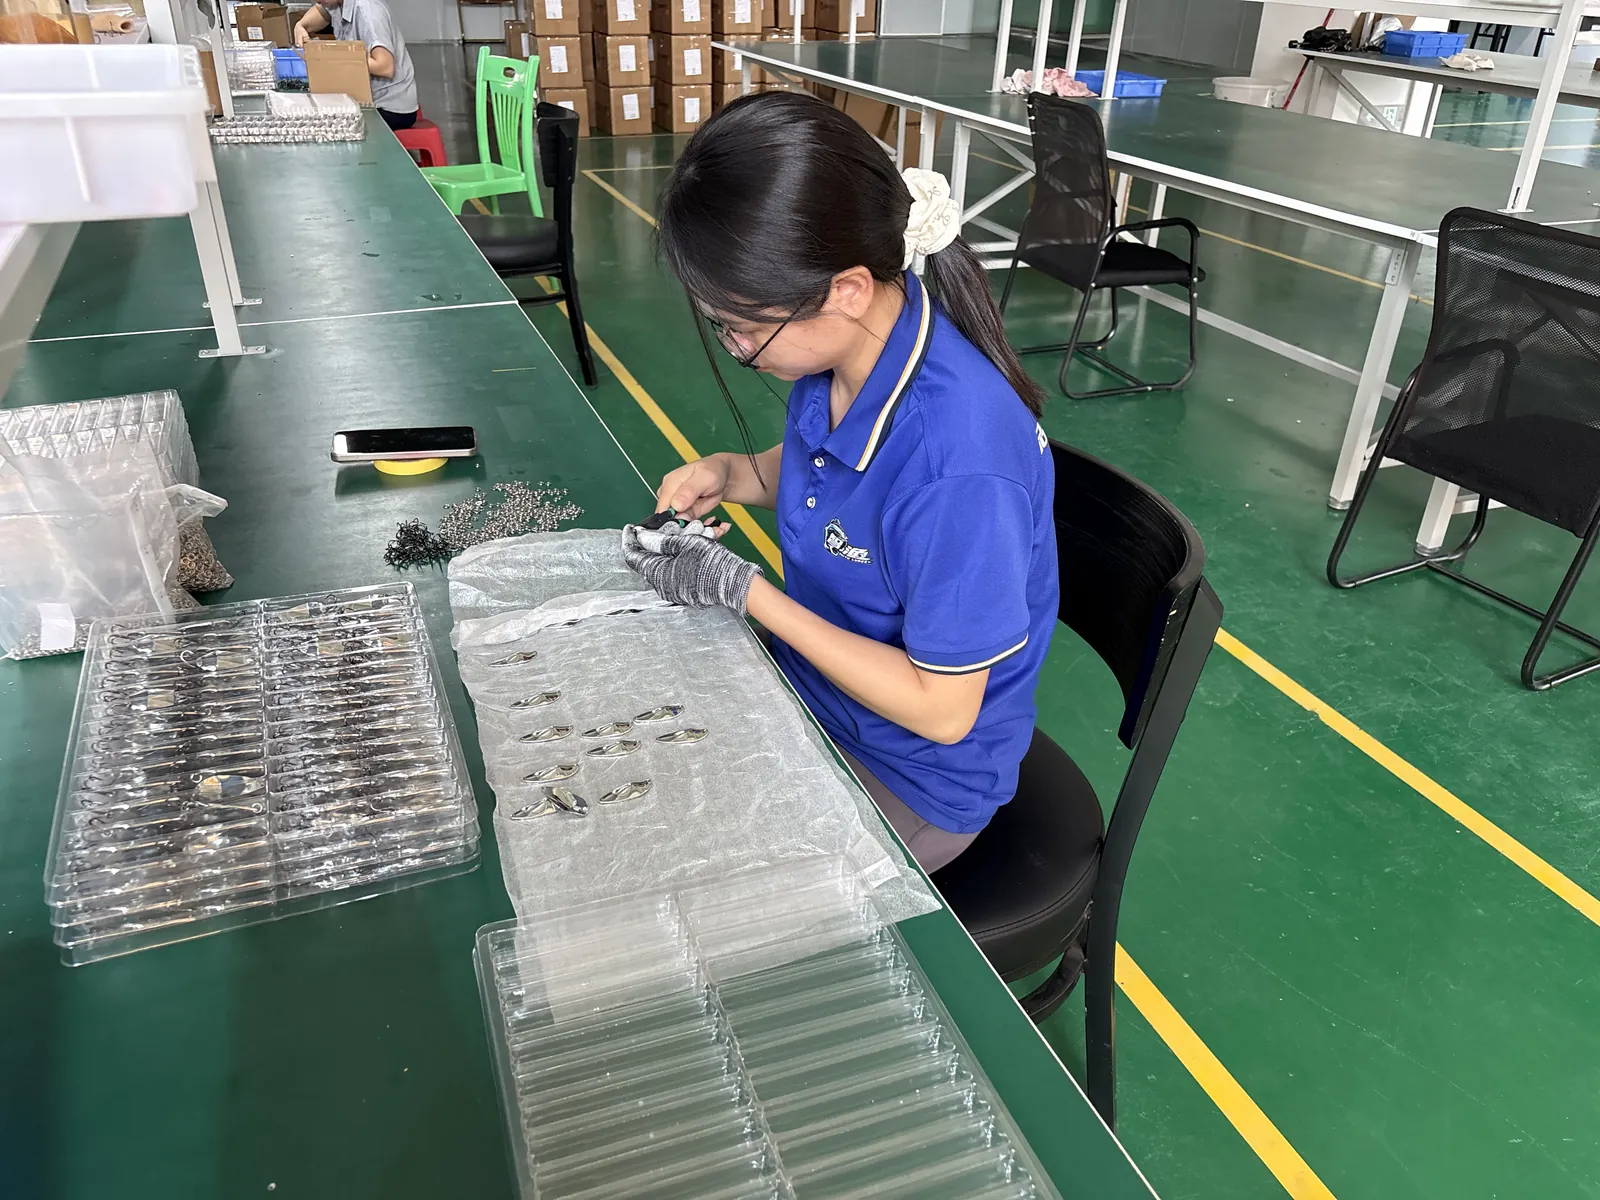
SORTIERTISCH · VERPACKUNGSSTATION
DAS GEBÄUDE
Raum für Wachstum
Die Halle wurde absichtlich mit leeren Bereichen angelegt: Wenn das Auftragsvolumen steigt, stellen wir Bänke und Pressen in bereits verkabelte, beleuchtete und belüftete Räume.
Maschinell gefertigt, wo die Toleranzen besser eingehalten werden können, handgefertigt, wo ein Köder Augen und Finger braucht. Beide Produktionsstätten befinden sich auf derselben Etage, sodass keine Charge zwischen den Gebäuden warten muss.
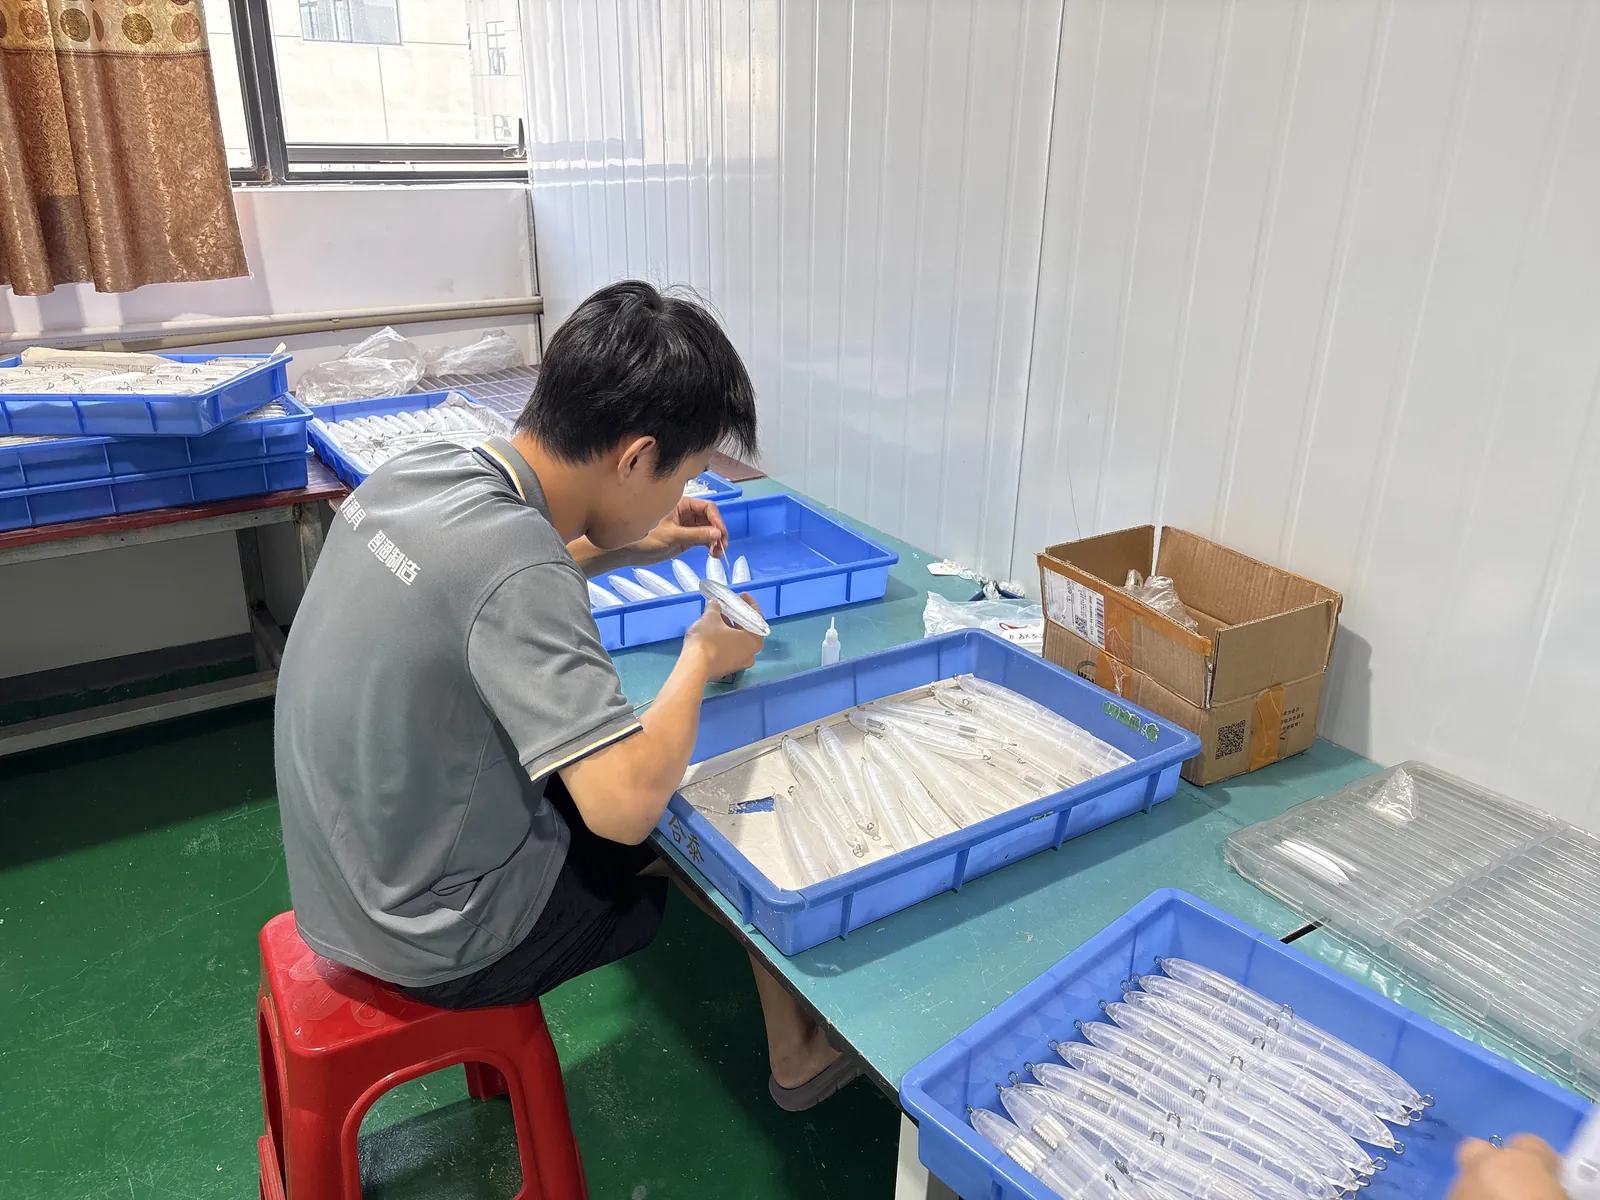
BESUCHEN SIE UNS
Sehen Sie sich die Warteschlange an, bevor Sie die Bestellung aufgeben.
Anhand von Mustern können Sie sich ein Bild vom Aussehen eines Köders machen. Ein Rundgang durch das Werk zeigt Ihnen, ob derselbe Köder auch beim zehntausendsten noch so aussieht. Gerne öffnen wir die Produktionshalle für Kunden und Prüfer.
- Termine – wochentags nach Vereinbarung, Kunden und Beschaffungsteams willkommen.
- Wer kommt – Einkäufer, die die Kapazität prüfen, Qualitätskontrollteams, die ein Audit durchführen, jeder, der die Herstellung einer Charge beobachten möchte.
- Standort – wird Ihnen mit Ihrer Buchungsbestätigung mitgeteilt.
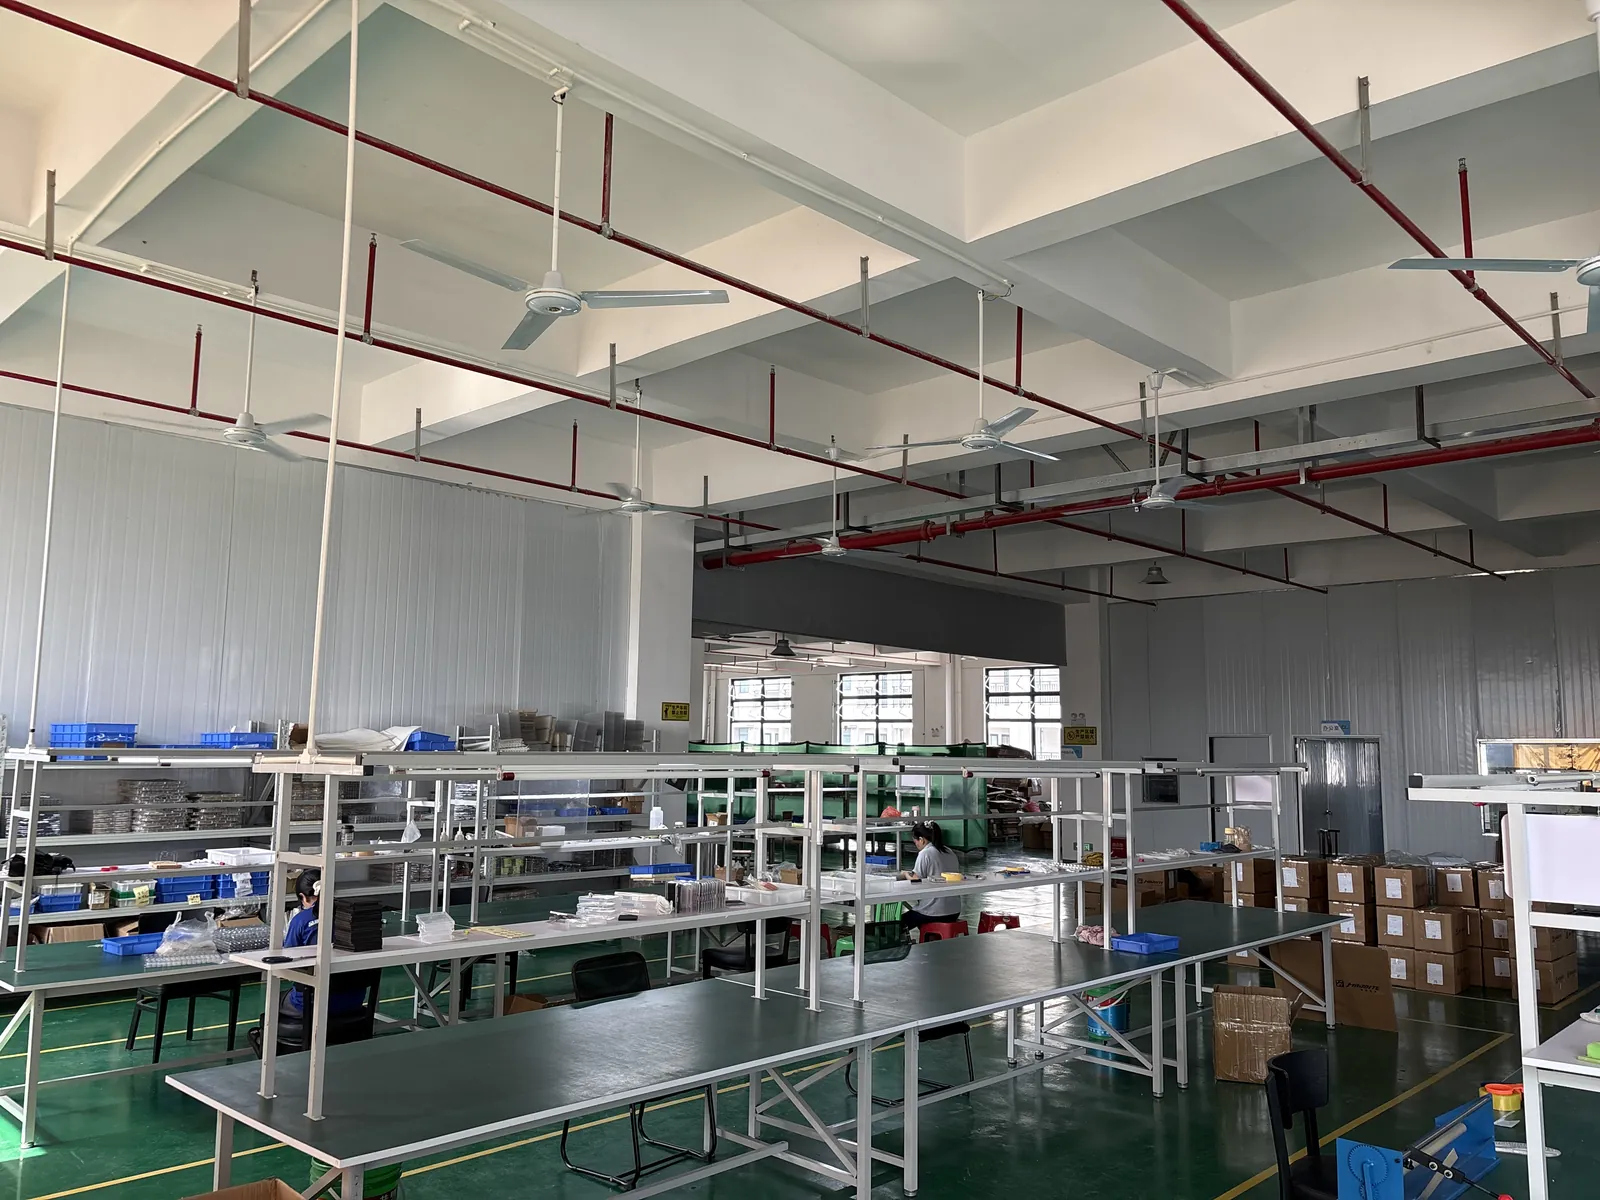
Montagehallen · Neues Werk
 German
 English
 French
 Spanish
 Russian
 Norwegian
 Portuguese
 Arabic
